

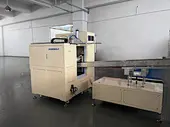
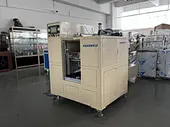
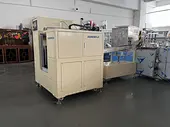
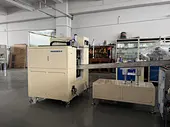
Lockenwickler mit zwei Stationen
HSD-2030
Arbeitsablauf der Ausrüstung: Sobald ein Zylinder in der Arbeitsstation – definiert durch eine zentrale Welle und Haltescheiben – platziert und festgeklemmt wird, bewegen sich die Heizköpfe oder Falzrollen gleichzeitig zu beiden Enden hin. Durch thermisches Erweichen oder mechanisches Pressen werden die Kanten an beiden Enden in einem Arbeitsgang gesäumt, sodass das Werkstück nicht gewendet werden muss. Typische Gerätespezifikationen: Vollautomatische Zylinderfalzmaschinen mit zwei Stationen nehmen im Allgemeinen Zylinder mit einem Durchmesser von ca. 30–200 mm und einer Höhe von 15–420 mm auf. Der Produktionszyklus beträgt etwa 3–8 Sekunden pro Seite; Das Gerät wird mit einer 220-V-Stromversorgung betrieben und nutzt einen Luftdruck von 3–5 kg/cm².
Menge
Materialzuführung und Zylinderformung:Ein Bediener lädt eine volle Rolle PVC- oder PET-Folienmaterial auf die Zylinderformmaschine. Sobald die Ausrüstung aktiviert ist, wird das Blech in Form aufgerollt, durch Ultraschallschweißen oder Kleben befestigt und auf die richtige Größe zugeschnitten, um automatisch einen Zylinder herzustellen. Anschließend wird der Zylinder – entweder über ein Förderband oder einen Roboterarm – zur Bördel-/Bördelstation transportiert.
Automatisches Bördeln/Curling (Drei-Stationen-Simultanbetrieb):Beim Einfahren in die Bördelmaschine wird der Zylinder durch einen Roboterarm oder eine Spannvorrichtung in der Bördelform positioniert. Die Anlage erhitzt bzw. komprimiert die Kanten an beiden Enden des Zylinders; Die Bördelform senkt sich dann ab und dreht sich, wobei die Kanten nach innen gebogen werden. Ein wesentliches Merkmal dieser Produktionslinie ist die Integration von drei separaten Bördelstationen, die drei Zylinder gleichzeitig bearbeiten können, was die Effizienz deutlich steigert.
Roboter-Entladen:Sobald der Bördelvorgang abgeschlossen ist, fährt ein Roboterarm – ausgelöst durch ein Signal – in die Station ein, greift den fertigen Zylinder und legt ihn in den Sammelbereich. Damit ist der gesamte Produktionsprozess für eine einzelne Einheit abgeschlossen.