

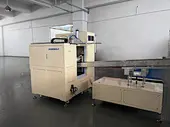
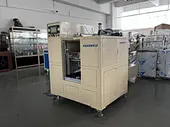
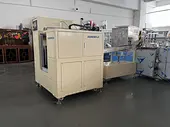
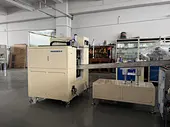
Двухстанционная машина для завивки
HSD-2030
Рабочий процесс с оборудованием: после того, как цилиндр помещается на рабочую станцию, определяемую центральным валом и удерживающими дисками, и зажимается, нагревательные головки или подшивочные ролики продвигаются к обоим концам одновременно. Путем термического размягчения или механического прессования края с обоих концов подшиваются за одну операцию, что исключает необходимость переворачивания заготовки. Типичные характеристики оборудования: Полностью автоматические двухстанционные машины для подшивки цилиндров обычно работают с цилиндрами диаметром примерно от 30 до 200 мм и высотой от 15 до 420 мм. Производственный цикл составляет примерно 3–8 секунд на каждую сторону; оборудование работает от сети 220 В и использует давление воздуха 3–5 кг/см².
количество
Подача материала и формовка цилиндров:Оператор загружает полный рулон листового материала ПВХ или ПЭТ в формовочную машину. После активации оборудования листу придают форму, закрепляют с помощью ультразвуковой сварки или клеевого соединения и разрезают по размеру для автоматического изготовления цилиндра. Затем цилиндр транспортируется — либо с помощью конвейерной ленты, либо с помощью роботизированной руки — на станцию отбортовки/скручивания.
Автоматическая отбортовка/скручивание (одновременная работа трех станций):При входе в отбортовочный станок цилиндр позиционируется в форму для отбортовки с помощью роботизированной руки или зажимного приспособления. Оборудование нагревает или предварительно сжимает края на обоих концах цилиндра; затем отбортовочная форма опускается и вращается, загибая края внутрь. Ключевой особенностью этой производственной линии является наличие трех отдельных станций отбортовки, которые могут обрабатывать три цилиндра одновременно, что значительно повышает эффективность.
Роботизированная разгрузка:После завершения процесса отбортовки роботизированная рука, активируемая сигналом, входит в станцию, захватывает готовый цилиндр и помещает его в зону сбора. На этом завершается весь производственный процесс для одной единицы.